 销售服务热线

2026年钢丝切丸能用多久?吨耗成本和补加周期怎么算才准?
钢丝切丸厂家
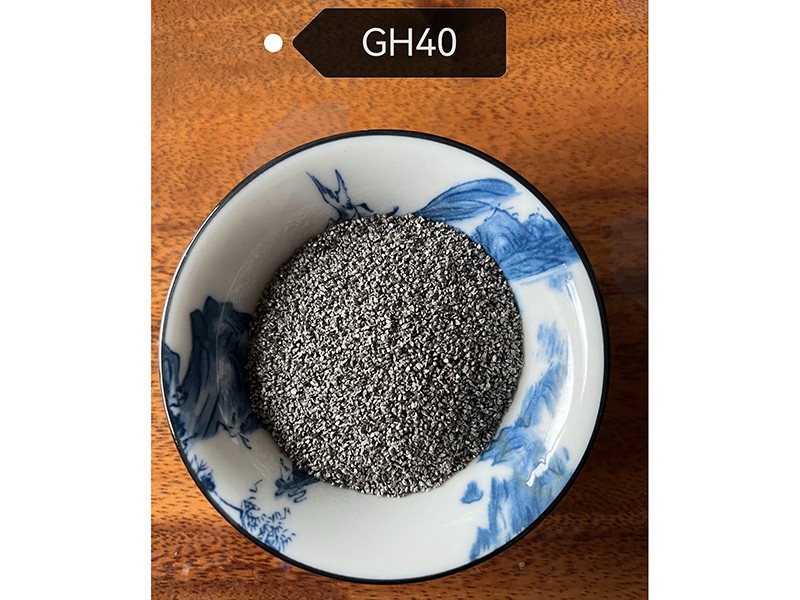
钢丝切丸寿命一般在2000~3500次循环,吨耗比铸钢丸低两到三成。算准成本只需抓三个数:循环次数、单吨消耗、补加周期。
钢丝切丸的寿命账,从这4个特点算起
先说清一个概念:循环次数指丸粒从抛头打出、经分离回收后再次打出的次数,寿命长短都按这个口径算。
- 寿命长,磨损曲线平稳:钢丝经多道拉拔成型,组织致密、内部无缩松,同类工况下寿命约为铸钢丸的1.5~2倍。清理45号钢锻件这类中等硬度工件时,单件清理时间波动小,工艺稳定好复制。
- 吨耗低,账好算:切丸直径和硬度公差范围窄,边磨损边补加即可。以履带式抛丸清理机处理中小锻件为例,切丸吨耗约0.8~1.2公斤/吨,铸钢丸普遍要1.5~2公斤/吨,即便切丸单价高三成,吨耗成本仍低三成左右。
- 适配设备广:可用于滚筒式、链式、吊钩式、履带式、通过式、转台式、积放式、步进式、台车式抛丸机(抛丸器)、抛丸清理机、抛丸清理设备,也适用于喷丸机、喷抛丸、喷丸设备、喷砂机、喷砂设备、除锈设备,以及钢材、钢板、钢结构预处理生产线和砂房中的设备。抛头电流平稳,抛丸器叶片磨损也相对均匀。
- 粉尘少,后处理省事:正常补加管理下切丸破碎率能压在1%上下,除尘器负荷小,收下来的丸粒可回用。吊钩式抛丸机清理铸件时,工件表面粗糙度均匀,Ra多在20~50微米之间,利于后续涂装附着。
钢丝切丸、铸钢丸、棱角钢砂:一张表看懂消耗差
| 对比项 | 钢丝切丸 | 铸钢丸 | 棱角钢砂 |
|---|---|---|---|
| 形态 | 圆柱形,磨损后趋圆 | 近球形 | 多棱角 |
| 相对寿命 | 2000~3500次循环 | 约为切丸的50%~70% | 约为切丸的40%~60% |
| 吨耗参考(中等硬度工件) | 0.6~1.2kg/吨 | 1.2~2.0kg/吨 | 1.5~2.5kg/吨 |
| 适用场景 | 铸锻件、钢板、型钢、结构件的常规清理与表面强化 | 氧化皮较厚的铸件清理 | 重锈蚀、顽固氧化皮、需加大粗糙度的表面 |
| 优点 | 寿命长、损耗平稳、粉尘少、粗糙度均匀 | 初期清理速度快、单吨采购价通常低两成以上 | 棱角切削力大,重锈单遍通过即可露出金属本色 |
| 缺点 | 单吨采购价略高,重锈蚀工况不如钢砂 | 易碎、粉尘多、补加频繁 | 磨损快、消耗大,薄壁件易打出过深麻点 |
一句话算账:吨耗成本=每吨工件磨料消耗×磨料单价。假设切丸0.8公斤/吨、铸钢丸1.6公斤/吨,切丸单价即便高三成,每吨工件的磨料成本也只有铸钢丸的六成半。
按设备和工况选:四类场景的备货建议
- 履带式、滚筒式抛丸清理机做中小铸锻件:选0.6~1.0毫米清理级切丸,吨耗按0.8~1.2公斤备货,月补加量=月产量×吨耗×1.1,留一成余量。
- 通过式钢材、钢板、钢结构预处理生产线:选1.0~1.2毫米切丸,钢板吨耗按0.6~1.0公斤补加;业主要求Sa2.5时,先做到抛头投射量和循环量达标,再谈省料。
- 吊钩式、转台式、台车式、积放式、步进式、链式设备清理结构件和大铸件:直径按件重和型腔复杂度在0.8~1.5毫米之间选;深腔死角可掺一成左右棱角钢砂补切削力。
- 喷丸机、喷砂机、喷抛丸联合设备与砂房回用:强化工况按图纸指定直径和硬度采购,清理除锈工况选1.0毫米上下;砂房回收磨料每两周磁选、筛分一次,可再延寿两到三成。
眼下四季度结构件和型钢订单集中,建议按上述吨耗,把11月到明年1月的补加量提前排进采购计划,避免月底突击补货。
常见问题
钢丝切丸需要定期整体换新吗?
不用。切丸是边磨损边补加,按吨耗每天补一点就行。当循环料里碎料和粉尘比例升高、清理时间变长、工件表面粗糙度变差时,再做筛分或部分置换。正常工况下连续使用3~6个月安排一次系统检查即可。
切丸能和钢丸掺在一起用吗?
可以,不少通过式预处理线就是这么干的。切丸管寿命,钢丸管单价,混配后综合吨耗能降10%~20%。注意两点:粒径级配要搭好,别全用同一规格;补加时按比例一起补,避免抛头电流波动。对设备本身没有额外损伤。
怎么判断该补加切丸了?
看三个信号:抛头电流往下掉,说明循环量不够;工件表面返锈或清理时间变长;除尘器灰里丸粒明显变多。出现任何一条,按上次补加量的1.2~1.5倍补入,补完记录电流恢复值。坚持记两三个月,车间自己的补加周期表就有了。
2026年钢丝切丸能用多久?吨耗成本和补加周期怎么算才准? 2026-10-20 3:19:19 本文被阅读 7 次
 资讯热线: