 销售服务热线

2026年钢结构抛丸除锈要达到Sa2.5级,钢丸粒度和硬度怎么选?
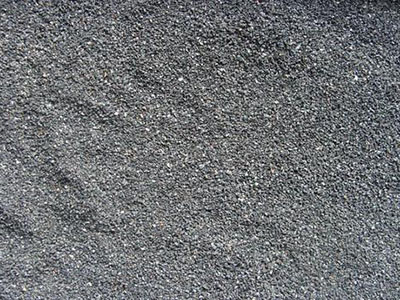
钢丸厂家
钢结构、H型钢抛丸除锈想稳定通过Sa2.5验收,关键不在换设备,而在钢丸粒度、硬度和混合配比三者匹配:常用S330-S390、硬度40-50HRC,锚纹粗糙度控制在Rz40-75μm。
钢丸选对粒度、硬度和配比,钢结构除锈才稳得住Sa2.5
钢结构除锈验收依据GB/T 8923.1,Sa2.5要求表面接近金属本色,还要有合适的锚纹让涂层咬得住。从厂家实际生产看,以下五点是达标的基础:
- 全品类适配:一套S280-S390粒度体系,可覆盖钢板清理、钢材除锈、H型钢清理、钢结构除锈等主流工况,备料不必分太多规格。
- 抛丸除锈一次通过:通过式抛丸机处理中等锈蚀钢板,速度2-3米/分可稳定达到Sa2.5;重锈降到1.5米/分以下,减少二次返抛。
- 锻件除氧化皮干净利落:40-50HRC高碳钢丸打击力足,锻件抛丸清理时厚氧化皮一次剥净,露出金属本色,为探伤和涂装打好底。
- 铸件清砂除锈一步到位:铸件抛丸清理选S280-S330,型砂、粘砂与铸件除锈在同一次循环完成,履带式设备单炉3-8分钟。
- 喷丸清理灵活补位:焊缝、内角和异形结构件,喷丸除锈可定点处理;压铸件清理换0.3-0.6mm细粒度,避免表面嵌伤。
抛丸除锈、喷丸清理、酸洗,三种方案怎么比
同样是钢材除锈,三种工艺的成本和表现差别不小,采购前先对照下表:
| 对比维度 | 抛丸除锈(钢丸) | 喷丸除锈(钢丸/钢砂) | 酸洗除锈 |
|---|---|---|---|
| 适用场景 | 钢板、H型钢、钢结构型材批量清理 | 铸锻件、复杂结构件、焊缝局部除锈 | 管材、小件、带内腔的复杂件 |
| 可达等级 | Sa2.5-Sa3,锚纹Rz40-75μm可控 | Sa2-Sa2.5,粗糙度可调 | 能除锈但基本无锚纹 |
| 优点 | 通过式连续生产,中等锈蚀2-3米/分一次过,粗糙度均匀 | 设备投入低于抛丸,可定点处理死角 | 初期投入低,能处理抛头打不到的内腔 |
| 缺点 | 设备投入高,复杂内腔件不适用 | 效率低于抛丸,人工成本高 | 有氢脆风险,废液处理成本高,涂层附着力差 |
| 环保 | 密闭循环,丸尘分离后可回收 | 干式作业需配除尘系统 | 酸雾和废液需专门治理 |
按场景给采购商的钢丸选购建议
- 钢结构厂(H型钢、箱型柱、钢板预处理线):选高碳钢丸S330-S390、40-50HRC。新机启用或集中补丸后,掺10%-20%钢砂(G25-G40),能把锚纹快速拉到设计值,之后正常补丸即可。
- 铸造厂(铸件清砂、铸件抛丸清理):履带式抛丸机配S280-S330,清砂和铸件除锈一次完成。薄壁或怕碰伤的铸件降一档粒度,或改用韧性较好的低碳钢丸。
- 锻造厂(锻件除氧化皮、锻件喷丸):氧化皮厚选S390以上大粒度;热处理后的锻件喷丸清理兼顾表面强化,可按图纸粗糙度要求选丸或切丸。
- 压铸件清理(铝、锌合金):普通钢丸易嵌入表面形成黑斑,建议选0.3-0.6mm细粒度不锈钢丸,并把单次喷抛时间控制在几分钟内。
采购商常问的三个问题
钢丸用一段时间变细变少了,除锈等级会掉吗?
会。循环中钢丸持续磨损破碎,细丸比例升高后打击力下降,锚纹变浅、除锈速度变慢。办法是按班次检测混合粒度,及时补加新丸,并让风选和滚筒筛正常工作,把碎丸和粉尘分离出去,配比稳了等级就稳了。
Sa2.5和Sa2差在哪,验收时怎么判断?
按GB/T 8923.1标准照片对照:Sa2允许残留轻微锈迹和氧化皮痕迹,Sa2.5要求表面呈均匀金属本色,仅存点状浅色印痕。钢结构涂装前通常要求Sa2.5加锚纹Rz40-75μm,现场用标准比照板加粗糙度仪,两个数据都对上就稳过。
钢丸和钢砂能混着用吗?比例多少合适?
可以,不少钢结构线就是丸砂混用。钢丸负责打击剥离,钢砂负责切削刻痕,混用后锚纹密集、粗糙度提升,适合重锈和厚氧化皮。常见配比是钢丸70%-85%加钢砂15%-30%,按涂层要求的粗糙度上下调整。
2026年钢结构抛丸除锈要达到Sa2.5级,钢丸粒度和硬度怎么选? 2026-10-24 2:55:44 本文被阅读 5 次
 资讯热线: